



Łożysko kulkowe zwykłe, które ulega awarii w ciągu pierwszych 1000 godzin, rzadko jest problemem związanym z łożyskiem. Zwykle jest to problem pasujący. Nałóż model 6205 na wał, uderzając w pierścień zewnętrzny, a siła montażowa przejdzie przez kulki na bieżnie, pozostawiając ślady Brinella, które pojawiają się jako hałas na długo przed terminem wymiany smaru.
Co zatem powinno znaleźć się w zestawie montażowym? Narzędzia do montażu łożysk dzielą się na cztery grupy robocze: narzędzia siłowe (prasy trzpieniowe, prasy hydrauliczne, rury montażowe i tuleje), narzędzia cieplne (nagrzewnice indukcyjne, kąpiele olejowe i piece), narzędzia napędowe i udarowe (młoty bezodrzutowe, pierścienie udarowe i nakrętki hydrauliczne) oraz narzędzia do usuwania (ściągacze dwuszczękowe i trójszczękowe, ściągacze ślepe i młotki ślizgowe). Dodaj czujnik zegarowy, szczelinomierz i termometr kontaktowy, a będziesz mógł prawidłowo zamontować i zweryfikować prawie każde standardowe łożysko.
Zasada, która je łączy, jest krótka: przykładaj siłę tylko do pierścienia, w którym występuje pasowanie wciskowe, nie przekraczaj dopuszczalnej temperatury łożyska i potwierdź wynik pomiarem, a nie dotykiem.
Co liczy się jako narzędzie do montażu łożysk?
Narzędzie do montażu łożyska to dowolne urządzenie, które osadza łożysko z zachowaniem właściwej ścieżki siły, temperatury i ustawienia. Twoja istniejąca prasa warsztatowa już się kwalifikuje, pod warunkiem, że masz przed sobą odpowiedni adapter do otworu.
| Rodzina narzędzi | Najlepiej nadaje się do | Typowy zakres otworów | Awaria zapobiega |
|---|---|---|---|
| Prasa trzpieniowa i rura montażowa | Montaż na zimno, pasuje od lekkiego do średniego | 10 do 80 mm | Brinelling spowodowany uderzeniami młotka |
| Prasa hydrauliczna i tuleja montażowa | Montaż na zimno, większe zakłócenia | 30 do 150 mm | Przekrzywione, źle ustawione siedzenia |
| Nagrzewnica indukcyjna | Montaż na gorąco, średnie i duże łożyska | 50 do 500 mm | Nadmierna siła i uszkodzone siedzenia |
| Kąpiel olejowa lub piekarnik | Montaż na gorąco, mała objętość, proste części | Dowolny | Nierówne, niekontrolowane ogrzewanie |
| Nakrętka hydrauliczna z wtryskiem oleju | Pasuje stożkowo i z dużym wciskiem | 100 mm i więcej | Zacieranie na stożkowych siedzeniach |
| Ściągacz dwuszczękowy lub trójszczękowy | Demontaż pierścieni zewnętrznych z opraw | 10 do 100 mm | Punktacja gniazda obudowy |
| Ściągacz do ślepych lub młotek ślizgowy | Łożyska w oprawach nieprzelotowych lub barkowych | 10 do 50 mm | Przeciąganie pierścienia wewnętrznego przez kulki |
Z tabeli wynika, że adapter jest ważniejszy niż maszyna. Skromna prasa trzpieniowa z rurą montażową o odpowiednim rozmiarze przewyższa dużą prasę hydrauliczną używaną z rurą o odpowiedniej długości.
Montaż na zimno: prasy, rury i tuleje montażowe
W przypadku otworów o średnicy do około 80 mm i zwykłych pasowań z wciskiem najszybszą i najbezpieczniejszą metodą jest prasa z odpowiednią rurką montażową, która kosztuje znacznie mniej niż sprzęt grzewczy.
O tym, czy prasa pomaga, czy szkodzi, decydują dwa szczegóły. Siła musi przepływać przez rzeczywiście ciasny pierścień: w przypadku pasowania wciskowego na pierścieniu wewnętrznym rura naciska na powierzchnię czołową pierścienia wewnętrznego; przy pasowaniu w obudowie naciska na pierścień zewnętrzny. Czoło rury musi być również płaskie, równoległe i wystarczająco szerokie, aby zakryć występ pierścienia bez dotykania klatki, osłony lub uszczelki.
Dobór rozmiaru to miejsce, w którym warsztaty idą na skróty. Zbyt wąska rura koncentruje naprężenia na małym pasie pierścienia i może przechylić łożysko; zbyt szeroki naciska na klatkę. Sprawdź wymiary graniczne na dane techniczne stronę dla dokładnej serii przed obróbką zestawu rur.
Zwykły młotek nie jest narzędziem montażowym. W przypadku małych łożysk z lekkim pasowaniem dopuszczalny jest młotek bezodrzutowy z odpowiednią tuleją pasowaną i często jest to jedyna opcja na miejscu, ale uderzenie musi nadal uderzać prosto w ciasny pierścień.
To jest środowisko pracy większości łożysk serii 60 i 62: ogólne zastosowania przemysłowe z pasowaniami na wałach od j5 do k5, gdzie jeden dobrze wykonany zestaw rurek pozwala na wykonanie większości rutynowych prac montażowych.
 Łożysko kulkowe poprzeczne OEM serii 60 Kategoria zawierająca łożyska kulkowe zwykłe serii 60 z pierścieniami GCr15, wieloma uszczelnieniami, stopniami dokładności oraz danymi dotyczącymi obciążenia/prędkości do rutynowego montażu przemysłowego. Zobacz produkt →
Montaż na gorąco: nagrzewnice indukcyjne i ograniczenia temperaturowe
Ciepło jest właściwym narzędziem, gdy montaż na zimno wymagałby nadmiernej siły, co w praktyce oznacza pasowanie powyżej wcisku wynoszącego około 0,05 mm lub otworów powyżej 100 mm.
Arytmetyka jest prosta. Stal łożyskowa rozszerza się o około 0,00115 procent swojej średnicy na stopień Celsjusza, zatem wcisk 0,05 mm w otworze o średnicy 100 mm wymaga wzrostu o około 45 stopni C plus margines roboczy od 20 do 30 stopni C. Cel zwykle ląduje w temperaturze od 70 do 90 stopni C, czyli w bezpiecznym zakresie.
Ten zakres ma granice. Standardowe łożyska nie powinny przekraczać 120 stopni C, a uszczelnione lub wstępnie nasmarowane łożyska powinny utrzymywać się w temperaturze 80 stopni C lub niższej, aby smar i elastomer uszczelki przetrwały. Nagrzewnice indukcyjne docierają do celu szybko i równomiernie, a większość urządzeń utrzymuje zadaną temperaturę. Piekarnik lub kąpiel olejowa obsługuje małe objętości, ale nagrzewa się powoli, a kąpiel olejowa pozostawia pozostałości, które należy usunąć przed oddaniem łożyska do użytku.
Nigdy nie używaj otwartego płomienia, gorącej płyty ani opalarki. Miejscowe przegrzanie zmienia stan bieżni, a uszkodzenia są niewidoczne w momencie montażu.
Narzędzia do usuwania: ściągacze, ściągacze do ślepych i nakrętki hydrauliczne
Demontaż przebiega w odwrotnej kolejności: chwyć i pociągnij pierścień, na którym znajduje się pasowanie wciskowe, nigdy nie przeciągaj przez elementy toczne.
Do dopasowania wału należy użyć separatora łożyska lub płytki dzielonej za pierścieniem wewnętrznym za pomocą ściągacza dwu- lub trzyszczękowego. W celu dopasowania oprawy ściągacz działa na pierścień zewnętrzny. W oprawach ślepych lub z odsadzeniem jedynym narzędziem docierającym do pierścienia zewnętrznego jest ściągacz do ślepych lub młotek ślizgowy z tulejką rozporową; jeżeli łożysko się nie porusza, należy umiarkowanie ogrzać obudowę, zamiast uderzać mocniej.
Duże, stożkowe siedzenia i ciężkie dopasowanie to zupełnie inna sprawa. Nakrętki hydrauliczne i wtrysk oleju są tam standardem, ponieważ wywierają kontrolowaną siłę osiową bez uderzenia, a ciśnienie można rejestrować. Łożysko przeciągnięte przez kulki podczas demontażu należy traktować jako złom.
Dopasowanie narzędzia do dopasowania i rozmiaru otworu
Wybór narzędzia zależy od rozmiaru i dopasowania, a nie od przyzwyczajenia. Poniższa tabela stanowi rozsądny punkt wyjścia dla łożysk kulkowych zwykłych do normalnych zastosowań przemysłowych.
| Obowiązek i sprawność | Sposób montażu | Metoda usuwania | Weryfikacja |
|---|---|---|---|
| Otwór do 50 mm, j5 do k5 | Prasa trzpieniowa z rurką montażową | Płytka oddzielająca plus ściągacz | Obrót ręki, czujnik zegarowy |
| Otwór od 50 do 100 mm, k5 do m5 | Prasa hydrauliczna lub nagrzewnica indukcyjna | Ściągacz działający na napięty pierścień | Kontrola bicia promieniowego |
| 100 mm i więcej, m5 to n6 | Nagrzewnica indukcyjna at 70 to 90 degrees C | Ściągacz hydrauliczny lub wtrysk oleju | Kontrola luzu po schłodzeniu |
| Łożyska uszczelnione lub wstępnie nasmarowane | Nagrzewnica indukcyjna at or below 80 degrees C | Ściągacz, nie nagrzewa się powyżej 80 stopni C | Płynny obrót ręcznie |
| Seria cienkościenna lub miniaturowa | Lekka prasa trzpieniowa, powolna i kwadratowa | Ściągacz ślepy lub tuleja rozporowa | Poczuj szorstkość i zabawę |
Jeżeli łożysko jest wykonane według rysunku, a nie strony katalogu, metoda montażu jest zgodna z tym rysunkiem: pasowanie, twardość gniazda i dopuszczalna temperatura pochodzą ze specyfikacji, a oprzyrządowanie musi być zgodne z nimi.
Łożyska kulkowe poprzeczne OEM serii niestandardowej Niestandardowe łożyska kulkowe zwykłe wykonane według rysunków lub próbek, o różnych wymiarach, typach rzędów, uszczelkach i opcjach miniaturowych kołnierzy do wyposażenia specjalnego. Zobacz produkt → Pięć błędów montażowych, które skracają żywotność łożysk
Większość rosnących uszkodzeń wynika z małego zestawu powtarzających się skrótów.
- Prowadzenie niewłaściwego pierścienia. Siła przekazana przez kulki w ciągu kilku sekund przenosi się na bieżnie, nawet przy użyciu młotka o miękkiej powierzchni.
- Ogrzewanie bez kontroli. Palnik lub płyta grzejna powoduje nierówne temperatury i lokalne przegrzanie, które zmienia twardość bieżni.
- Używanie starego łożyska jako sterownika. Kontaktuje się z niewłaściwą powierzchnią, przenosi obciążenie przez kulki i często zacina się w gnieździe.
- Pomijanie kontroli wyrównania. Łożysko wciśnięte z lekkim naprężeniem obciąża jedną stronę bieżni i wcześnie ulega uszkodzeniu.
- Ignorując luz resztkowy. Sprawdź ponownie po ochłodzeniu za pomocą czujnika zegarowego; łożysko, które obraca się sztywno, jest już wstępnie naprężone.
Jak samo łożysko zmienia potrzebne narzędzie
Konstrukcja łożyska kształtuje zestaw narzędzi w takim samym stopniu jak wał. Łożyska o cienkim przekroju, takie jak serie 67, 68 i 69, nagrzewają się szybciej i łatwiej odkształcają się niż serie 60 lub 62, dlatego kontrolowane nagrzewanie indukcyjne ma większe znaczenie niż moc nagrzewania, a prasa jest często bezpieczniejsza niż narzędzie udarowe.
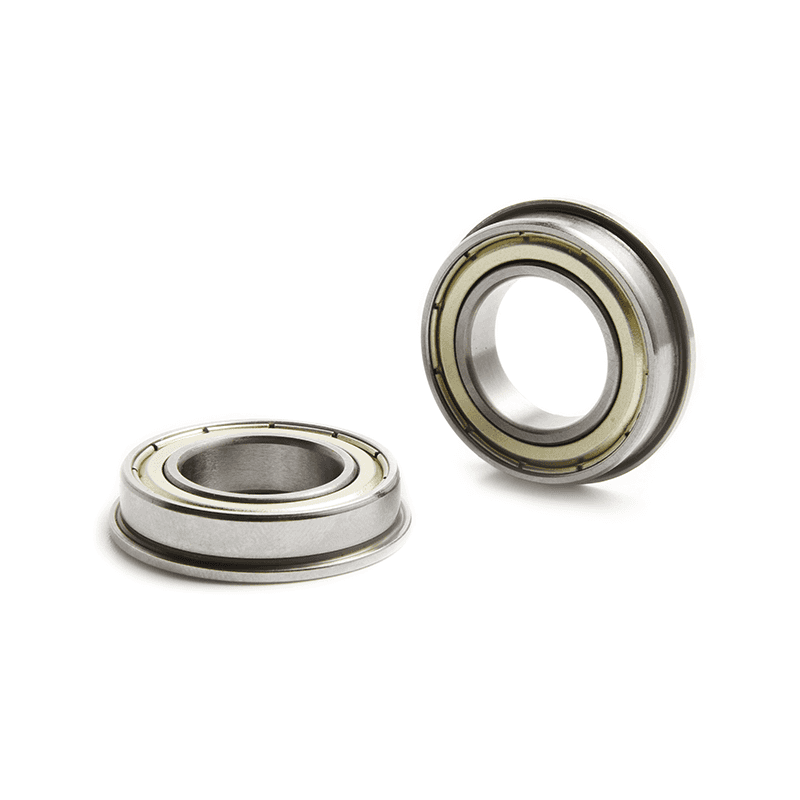
Łożyska serii kołnierzowej w sprzęcie automatyki pokazują, jak jedna cecha obudowy zmienia metodę: kołnierz umieszcza się w obrobionym wgłębieniu, więc prasa z płaską płytą utrzymuje położenie osiowe znacznie lepiej niż jakakolwiek praca młotkiem.
Łożyska kulkowe zwykłe z kołnierzem OEM Łożyska kulkowe zwykłe z kołnierzem do osadzania w wybraniach obrobionych maszynowo, w wersjach z osłonami i otwartymi o małej średnicy, z pierścieniami GCr15 i różnymi klasami luzu. Zobacz produkt → Miniaturowe łożyska serii MR nie tolerują prawie żadnej siły montażowej i nadają się do lekkich, dobrze ustawionych pras trzpieniowych. Duże łożyska rzadko ulegają awariom, ponieważ narzędzie jest za małe; kończą się niepowodzeniem, ponieważ narzędzie zostało przyłożone do niewłaściwego pierścienia.
Często zadawane pytania: Narzędzia do montażu łożysk w praktyce
Czy mogę zamontować łożysko za pomocą młotka?
Tylko z odpowiednim pierścieniem udarowym lub tuleją pasującą przy lekkim dopasowaniu. Bezpośrednie uderzenie młotkiem w pierścień, a każde uderzenie przechodzące przez kulki spowoduje uszkodzenie łożyska, nawet jeśli później będzie wyglądało dobrze.
Czy potrzebna jest nagrzewnica indukcyjna, czy wystarczy piekarnik?
Piekarnik obsługuje małe objętości i proste kroje, ale nagrzewa się powoli i nierównomiernie. W przypadku powtarzalnych prac produkcyjnych nagrzewnica indukcyjna z zadaną temperaturą zapewnia spójne wyniki oraz chroni smar i uszczelki.
Jak gorąco jest za gorąco dla łożyska?
Utrzymuj temperaturę na poziomie 120 stopni C lub niższą dla łożysk standardowych i 80 stopni C dla typów uszczelnionych lub wstępnie nasmarowanych. Potwierdzić termometrem kontaktowym, a nie dotykiem.
Jakie jest najbardziej niedoceniane narzędzie montażowe?
Rurka dopasowana do ciasnego pierścienia, a następnie czujnik zegarowy. Razem zapobiegają większej liczbie awarii łożysk niż jakakolwiek modernizacja prasy.
Montaż jest mierzalnym procesem, a nie kwestią siły i wyczucia. Dopasuj narzędzie do pierścienia, przestrzegaj dopuszczalnych temperatur i sprawdź wynik przed uruchomieniem maszyny. To jest cała metoda i jest to najtańsza, niezawodna praca, jaką można znaleźć w każdym warsztacie.
Łożysko osadzone prawidłowo za pierwszym razem wytrzyma trzy, które zostały wciśnięte na podstawie domysłów.





Skontaktuj się z nami